Por que é que o folheado racha durante o desenrolamento?
A fenda do folheado durante o desenrolamento cria problemas graves para os fabricantes de contraplacado. Reduz a utilização do material, interrompe a produção e aumenta os custos de fabrico. Pior ainda, o folheado danificado pode afetar a qualidade da colagem e a aparência do contraplacado acabado.
Então, por que razão o folheado se fende durante o desenrolamento? Na nossa experiência, vários fatores atuam em conjunto. Incluem a humidade da madeira, a temperatura do toro, o estado da faca, as configurações da máquina e as características naturais da madeira. Compreender estes fatores ajuda os fabricantes a produzir folhas de folheado de alta qualidade com menos defeitos.
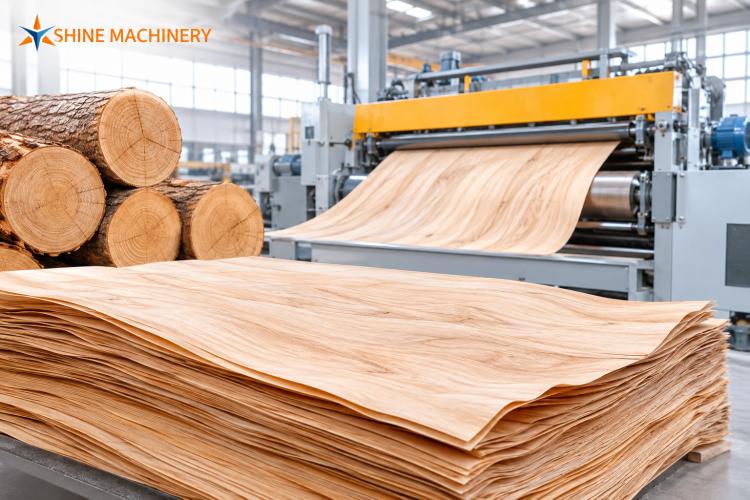
1. Humidade e temperatura irregulares do toro
O condicionamento do toro desempenha um papel importante na produção de folheado. Antes do desenrolamento, os fabricantes costumam aquecer os toros através de vaporização ou tratamento com água quente. Este processo amolece a madeira e facilita o corte.
No entanto, uma condicionamento insuficiente pode criar uma resistência de corte irregular. A faca então tem dificuldade em separar suavemente as fibras da madeira. Como resultado, o folheado pode desenvolver fissuras profundas, superfícies rugosas ou rachaduras inesperadas.
Como melhorar o condicionamento dos toros
Recomendamos prestar atenção a estes fatores:
Temperatura do toro: Mantenha temperaturas adequadas em todo o toro.
Teor de humidade: Evite a secagem excessiva antes do desenrolamento.
Tempo de aquecimento: Ajuste o tempo de condicionamento de acordo com a espécie de madeira e o diâmetro do toro.
Uniformidade da temperatura: Garanta que as secções externa e interna recebam calor suficiente.
Diferentes espécies de madeira requerem diferentes métodos de condicionamento. Por isso, os operadores devem testar condições adequadas antes de iniciar grandes lotes de produção.
2. Facas de descasque rombas ou ajustadas incorretamente
A faca de descascar determina diretamente a qualidade do corte. Uma lâmina cega exige maior força de corte e cria mais atrito. Em vez de produzir uma folha de folheado lisa, pode rasgar as fibras da madeira e criar bordas irregulares.
A geometria incorreta da faca também pode causar problemas. Por exemplo, um ângulo de faca inadequado pode aumentar a resistência ao corte. Uma folga excessiva pode produzir superfícies rugosas e um corte instável.
Dicas práticas de manutenção da faca
As nossas práticas de manutenção recomendadas incluem:
Inspecionar o gume da faca antes de cada turno de produção.
Afiar ou substituir as lâminas quando os operadores notarem deterioração do corte.
Verificar o alinhamento da faca em toda a largura de corte.
Manter uma folga da faca e uma geometria de corte consistentes.
Remover aparas de madeira e outros detritos em torno da área de corte.
Uma faca afiada faz mais do que melhorar a aparência. Também reduz cargas desnecessárias na máquina e interrupções na produção.
3. Configurações incorretas da barra de pressão
A barra de pressão controla o comportamento da madeira durante o desenrolamento rotativo. Apoia a superfície do toro e ajuda a controlar a compressão da madeira junto à zona de corte.
Quando a pressão se torna insuficiente, as fibras da madeira podem separar-se excessivamente. Esta condição cria fendas de torno mais profundas no lado solto das folhas de folheado desenroladas. Uma pressão excessiva também pode causar problemas, incluindo esmagamento, encurvamento e espessura irregular.
Como ajustar as definições da barra de pressão
Os operadores devem considerar vários pontos importantes:
Manter a barra de pressão paralela à faca.
Ajustar a folga de acordo com a espessura desejada do folheado.
Manter uma pressão adequada ao longo de todo o processo de desenrolamento.
Inspecionar a barra de pressão quanto a desgaste e danos na superfície.
Monitorizar a espessura do folheado e verificar a profundidade durante a produção.
Definições de pressão corretas ajudam a produzir folhas de folheado mais lisas e estáveis. No entanto, as definições ideais dependem da espécie de madeira, da espessura e do design da máquina.
4. Velocidade de descasque excessiva
A eficiência da produção é importante, especialmente em grandes fábricas de contraplacado. No entanto, aumentar a velocidade de desenrolamento sem ajustar outros parâmetros pode reduzir a qualidade do folheado.
Velocidades de corte elevadas podem aumentar as forças de corte e tornar o processo de desenrolamento menos estável. Consequentemente, as tiras de folheado podem desenvolver fendas mais profundas ou superfícies irregulares.
Acreditamos que a produção estável é mais importante do que simplesmente procurar a velocidade máxima. Os fabricantes devem coordenar a velocidade de desenrolamento com o estado da faca, a temperatura do tronco e as definições da barra de pressão.
5. Defeitos naturais da madeira e estrutura do grão
Por vezes, a máquina funciona corretamente, mas a própria madeira cria problemas. A madeira contém variações naturais de densidade, direção do grão e estrutura das fibras.
Nós, fendas internas, madeira de reação e grão irregular podem interromper o desenrolamento contínuo. Estas características podem causar fissuras locais ou zonas frágeis no folheado.
Como reduzir os defeitos relacionados com o material
Antes do desenrolamento, os fabricantes devem:
Inspecione os troncos para detetar fendas visíveis e secções danificadas.
Remova as áreas de madeira inadequadas quando necessário.
Separe os troncos de acordo com a espécie e o diâmetro.
Identifique nós excessivos e fibras irregulares.
Ajuste os parâmetros de desenrolamento para diferentes materiais de madeira.
Uma boa preparação da matéria-prima proporciona uma base mais sólida para uma produção consistente.
6. A secagem do folheado pode agravar as fendas existentes?
Sim. Embora as fendas comecem frequentemente durante o desenrolamento, a secagem subsequente pode tornar os defeitos existentes mais visíveis.
Os folheados acabados de desenrolar contêm uma humidade considerável. Durante a secagem, as fibras da madeira contraem-se à medida que a humidade sai do material. As fendas existentes e os cortes profundos do torno podem tornar-se mais visíveis em condições de secagem irregulares.
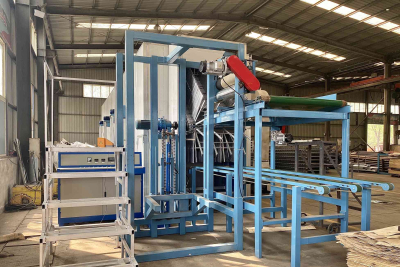
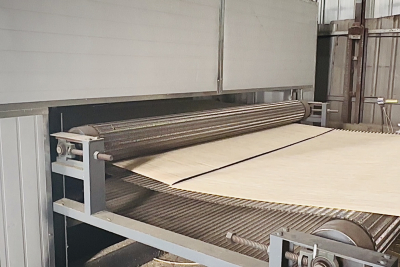
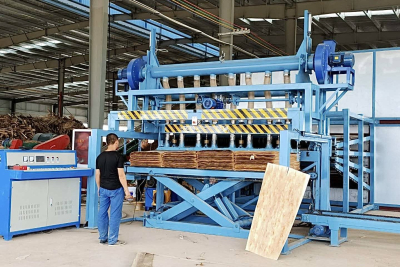
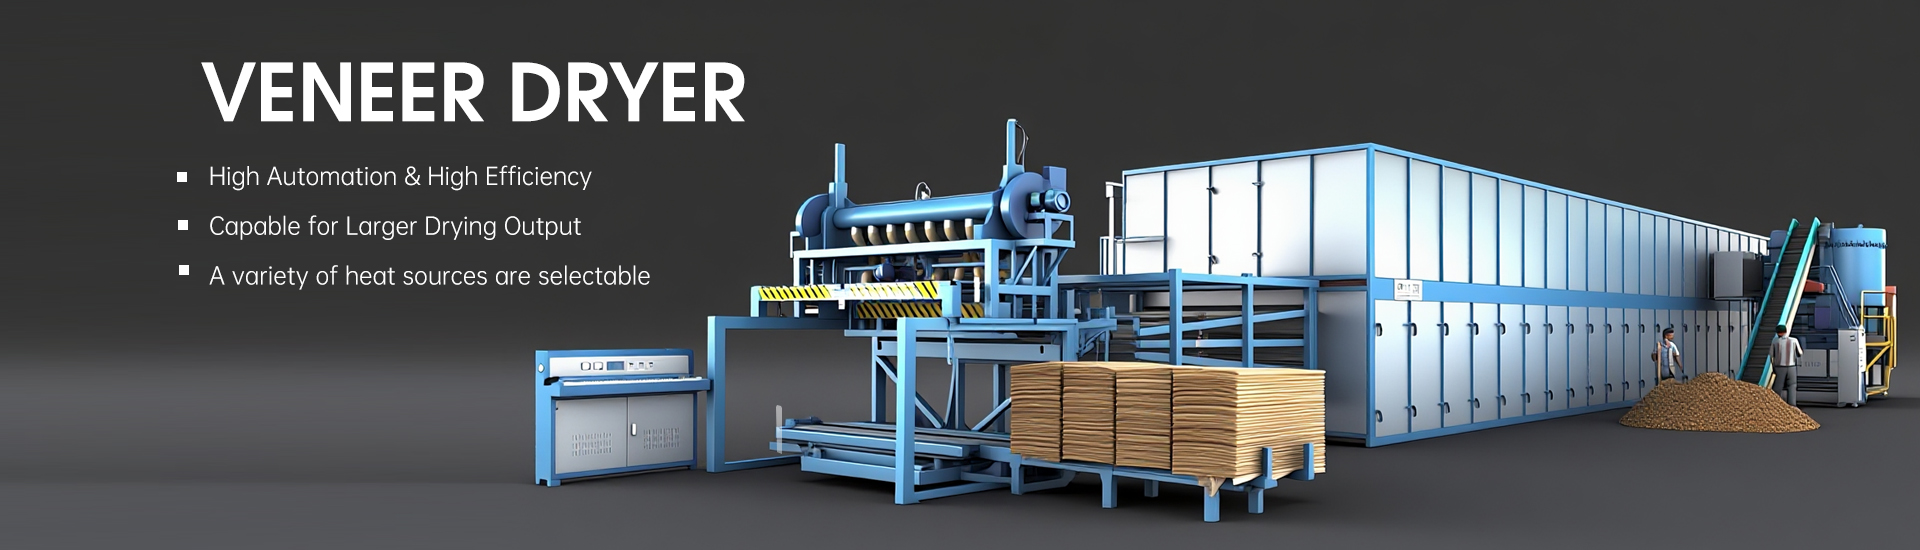
Um corretamente configurado Máquina de secagem de folheadoajuda os fabricantes a controlar a temperatura, o fluxo de ar e a velocidade de secagem. Estes fatores influenciam a uniformidade da humidade e a condição final das folhas de madeira descascadas.
Recomendamos monitorizar os seguintes parâmetros:
Teor de humidade inicial das folhas de madeira (%).
Teor de humidade final (%).
Temperatura de secagem (°C).
Velocidade do transportador (m/min).
Circulação e distribuição de ar.
Espessura do folheado (mm).
Os fabricantes devem selecionar condições de secagem adequadas para cada espécie de madeira e espessura. Uma secagem adequada não consegue reparar danos graves de descamação, mas pode ajudar a prevenir problemas de qualidade adicionais.
7. Como produzir folhas de folheado de alta qualidade
Reduzir a fenda do folheado requer cooperação entre a preparação da matéria-prima, a manutenção da máquina e o controlo da produção.
Com base nestas considerações, sugerimos uma rotina de inspeção simples:
Item de inspeção |
Ação recomendada |
Condição do tronco |
Verificar fissuras e defeitos da madeira |
Acondicionamento do tronco |
Manter uma temperatura adequada |
Faca de descascar |
Manter o gume afiado |
Barra de pressão |
Verificar o alinhamento e a pressão |
Velocidade de descascamento |
Evitar operação instável |
Espessura do folheado |
Monitorizar a consistência da espessura |
Processo de secagem |
Controlar a temperatura e a humidade |
A inspeção regular ajuda os operadores a identificar problemas antes que afetem grandes lotes de produção.
Conclusão
A fenda do folheado durante o desenrolamento raramente resulta de um único fator. O condicionamento inadequado dos toros, lâminas cegas, configurações de pressão incorretas, velocidade excessiva e defeitos naturais da madeira podem todos contribuir.
Na Shandong Shine Machinery, compreendemos que a qualidade do folheado depende de cada etapa da produção. Um desenrolamento adequado cria um melhor ponto de partida, enquanto a secagem controlada ajuda a manter uma humidade consistente e a qualidade do produto.
O nosso objetivo é ajudar os fabricantes de contraplacado a melhorar a eficiência da produção, reduzir o desperdício de material e obter folheados de alta qualidade.
Procura equipamento fiável de secagem de folheado? Contacte a Shandong Shine Machinery para discutir os seus requisitos de produção e encontrar uma solução de secagem adequada.